- 康柴(深圳)电力技术有限公司更强地电力输出、更快地启动供电、更安全地保护功能
- 全国服务咨询热线
0755-84065367
13600443583
康明斯集成电力解决方案可满足较严苛的关键任务应用的需求,并以无与伦比的全球支持网络为后盾。
 康柴(深圳)电力技术有限公司

摘要:康明斯柴油机活塞销与卡环的装配,是活塞连杆组组装中的关键工序,装配质量直接关系到活塞销的滑动配合状态、活塞在缸套中的对中精度以及发动机运转期间卡环的可靠性。本文按照装配作业的先后顺序,系统梳理装配前的新卡环安装与活塞免加热确认、活塞销与连杆衬套的润滑要求、活塞裙“X”标记与连杆零件号的对正方法、活塞销的插入与安装操作以及卡环完全入槽的防脱要求,重点说明禁止用锤子安装活塞销、卡环必须完全装入活塞槽两项安全禁令,旨在为维修人员提供一套可执行、可复现的标准化装配参考,避免活塞变形卡缸或卡环脱落引发的运转损坏。
一、装配前的准备与确认
1. 新卡环的预安装
(1)在每个活塞的活塞销孔中安装一个新卡环。卡环为一次性件,装配时一律使用新品,不得复用旧件。
(2)预装卡环时须确认其进入活塞销孔的卡环槽内,为后续活塞销的插入提供一侧限位。
2. 活塞免加热与配合性质确认
(1)柴油机活塞在装配之前无须加热。这与部分需要加热活塞以扩大销孔的热装工艺不同,康明斯该机型活塞销为滑动配合,常温装配即可。
(2)装配前应确认活塞销与销孔、连杆衬套的配合面清洁无损伤,滑动配合的性质决定了装配过程依靠手工推入而非外力压入。
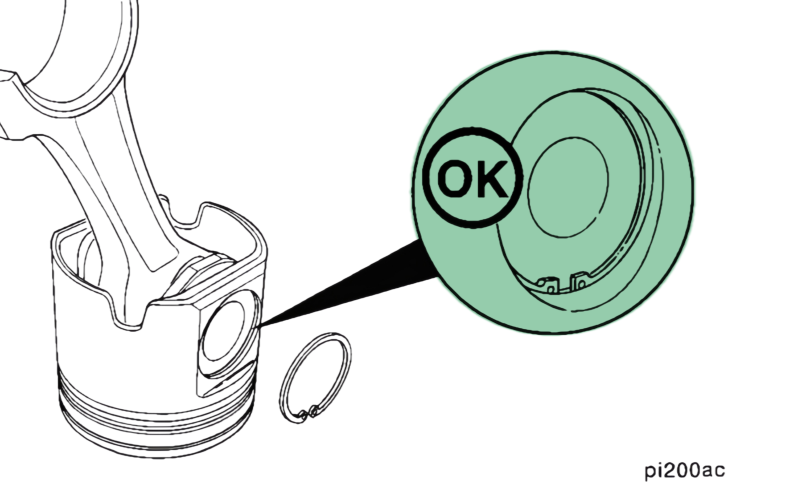
在每个活塞的活塞销孔中安装一个新卡环
二、润滑与对正
1. 活塞销与连杆衬套的润滑
(1)用清洁的15W-40发动机机油润滑活塞销和连杆衬套。润滑的作用是在装配阶段提供初始油膜,避免干摩擦导致配合面拉伤。
(2)润滑时须保证机油清洁,不得混入杂质颗粒,否则会嵌入配合面影响滑动配合精度。
2. 活塞与连杆的对正
(1)对正活塞裙上压印的“X”与连杆上铸造的零件号,并将连杆插入活塞中。这两处标记的对正是保证活塞与连杆相对安装方向正确的依据,方向装反会影响活塞裙部受力面与连杆大头油孔朝向。
(2)对正完成后将连杆插入活塞,使连杆上的活塞销孔与活塞上的销孔对准,为活塞销的安装创造条件。
三、活塞销的安装
1. 活塞销的插入
(1)在连杆上的活塞销孔与活塞上的销孔对准后,安装活塞销。由于为滑动配合,活塞销应能用手推入或经轻推到位。
(2)安装过程中须保持活塞、连杆相对位置稳定,防止销孔错位导致活塞销刮伤孔壁。
2. 禁止使用锤子安装
(1)不得使用锤子安装活塞销。活塞会变形,从而卡在缸套中。这是装配环节的硬性禁令,锤击的冲击力会使活塞销孔区域产生塑性变形,破坏活塞外圆与缸套的配合间隙。
(2)若活塞销推入受阻,应检查销孔与销的清洁度、配合面有无毛刺或方向是否对正,而非加大外力强行装入。
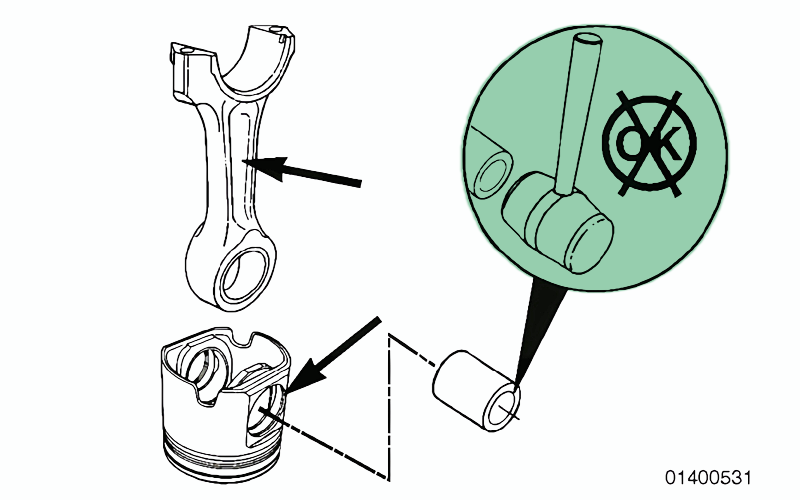
将连杆上的活塞销孔与活塞上的销孔对准,并安装活塞销
四、卡环的较终安装与入槽确认
1. 另一侧新卡环的安装
(1)在活塞销孔中安装新卡环,即完成活塞销另一侧的限位。至此活塞销两端各有一个新卡环约束其轴向窜动。
(2)安装时须使用专用卡环钳,避免卡环变形或弹飞。
2. 卡环完全入槽的确认
(1)卡环必须完全装入到活塞槽中,以避免发动机在运转期间损坏。卡环未完全入槽时,运转中的往复惯性力可能使其脱出,脱出的卡环会刮伤缸套内壁、卡在活塞与缸套之间,造成拉缸甚至更严重的损坏。
(2)安装后应目视并用手触摸确认卡环整圈落入槽内,卡环开口方向应符合维修手册规定,不得存在局部翘起或未到位的情况。
总结:康明斯柴油机活塞销与卡环的装配,应严格遵循“先装一侧卡环、再润滑对正、后推入活塞销、最后装另一侧卡环并确认入槽”的顺序。装配前在每个活塞销孔预装新卡环,确认活塞无须加热、活塞销为滑动配合;用清洁的15W-40机油润滑活塞销与连杆衬套,对正活塞裙“X”标记与连杆零件号后将连杆插入活塞并对准销孔;活塞销以手工推入方式安装,严禁使用锤子,防止活塞变形卡缸;活塞销到位后在另一侧安装新卡环,并确认卡环完全落入活塞槽中,防止运转期间脱出损坏发动机。上述步骤中,禁止锤击与卡环完全入槽是两条不可逾越的安全底线,任一环节的疏忽都可能转化为拉缸、卡缸等重大故障。
http://www.gzkmsdl.com