- 康柴(深圳)电力技术有限公司更强地电力输出、更快地启动供电、更安全地保护功能
- 全国服务咨询热线
0755-84065367
13600443583
康明斯集成电力解决方案可满足较严苛的关键任务应用的需求,并以无与伦比的全球支持网络为后盾。
 康柴(深圳)电力技术有限公司

摘要:柴油发电机组主轴承孔同轴度测量是在轴承盖按规格扭矩拧紧的状态下,用内径千分表在三个轴向位置测量孔径,通过各孔圆度和相互偏差判断同轴度是否合格,无专用检具时内径千分表法是现场可执行的替代方案。测量前须按对角顺序分次将主轴承盖拧紧至规格扭矩、清洁孔壁与结合面并校零,测量时每个主轴承孔取两端与中部三个轴向位置,实心杆抵靠孔壁消除千分表自重影响,每个位置在相互垂直两个方向各测一次。单孔圆度须在0.015mm以内,圆度超差时先解决单孔问题;内径千分表法对微小中心线偏移不敏感,0.015mm级精度不足以作较终判定,可疑时应用专用同轴度检具或坐标测量设备复核。
一、测量前的关键前提
1. 主轴承盖的拧紧状态
(1)扭矩与拧紧顺序:主轴承盖必须按规定扭矩拧紧。同轴度反映的是装配完成后的实际状态,如果轴承盖未拧紧或扭矩不均,孔会因变形而失圆,测出的数据没有意义。所有主轴承盖按对角顺序、分次拧紧到规格值后,才能开始测量。对角顺序使各盖的压紧力逐步建立,分次拧紧使轴瓦与座孔之间的间隙逐步消除,避免单盖一次拧紧到位造成相邻盖受力不均。
(2)扭矩不均对测量的影响:扭矩不均使个别轴承盖的压紧力偏离设计值,该盖下方的孔径因压紧力不同而偏离正常状态,测得的圆度与孔径数据中混入了装配因素而非孔本身的加工状态。测量结果若要反映缸体与轴承盖组合后的真实几何状态,拧紧状态须先统一。
2. 清洁、检查与校零
(1)清洁与测头检查:测量前清洁主轴承孔内壁和轴承盖结合面,去除油污、毛刺。检查内径千分表的测头是否完好,用标准环规或外径千分尺校零。油污与毛刺附着在孔壁上使测头接触位置偏移,读数偏小或跳变;测头磨损或松动使校零结果不稳定,各测点读数之间失去可比性。
(2)校零与温度条件:校零应在测量环境中进行,标准环规与实际测量处于同一温度。测量环境温度应接近20℃,缸体在测量前应达到室温,避免热胀冷缩影响微米级读数。缸体从室外或温差较大的区域移入测量环境后,应等待其温度与环境一致再开始测量,等待时间按缸体质量与环境温差确定。
二、测量方法与圆度判定
1. 三个轴向位置与实心杆靠壁
(1)轴向测点布置:按资料要求,每个主轴承孔测量三个轴向位置的内径(通常为两端和中部)。两端测点反映孔口附近的直径,中部测点反映孔中段的直径,三点数据可反映孔沿轴向的锥形或腰鼓形变化。每个轴向位置在相互垂直的两个方向(如水平和垂直)各测一次,以获取该截面的较大和较小直径。
(2)实心杆靠壁的操作:测量时的一个关键细节是:确保内径千分表的重量不会干扰测量,将千分表的实心杆靠在孔的内壁上。内径千分表本身有一定重量,如果悬空测量,表头可能因自重下垂导致读数偏大或偏小。将实心杆(非测头侧)轻轻抵靠在孔壁上,起到支撑作用,让测头自然接触对面孔壁,读数才真实反映该位置的直径。实心杆抵靠的位置应与测头相对,使千分表的重量经实心杆传至孔壁,而非经测头压向对面孔壁。
(3)读数稳定性:每个读数应取多次测量的稳定值,避免因表头轻微倾斜或测力不均导致读数跳动。多次读数分散较大时,应检查测头接触位置、实心杆支撑点与孔壁清洁度,排除后再记录。
2. 圆度判定
(1)圆度的计算方法:各个孔的内径圆度必须在0.015mm(0.0006in)以内。圆度按同一截面上较大直径与较小直径之差的一半计算,或按资料口径直接取差值(不同标准对圆度的定义略有差异,以该机型手册的判定方式为准)。判定前应确认所用手册对圆度的定义方式,避免因计算口径不同导致判定结论偏差。
(2)圆度超差的处置:如果单个孔的圆度超差,说明该孔本身已经失圆,可能是轴承盖变形、拧紧力矩不均或孔壁磨损,此时讨论同轴度已无意义——先解决单孔圆度问题。轴承盖变形与拧紧力矩不均属于装配问题,可通过更换轴承盖或重新按规范拧紧排除;孔壁磨损属于缸体本体问题,需按磨损程度决定修复或更换。
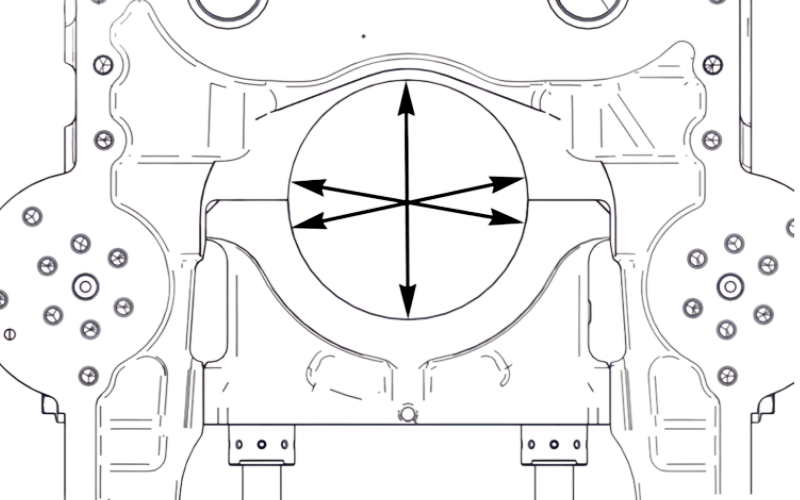
柴油机主轴承孔同轴度测量示意图
三、同轴度判断、影响因素与复核路径
1. 同轴度的间接判断与影响因素
(1)各孔数据的相互比较:内径千分表法本身不直接输出同轴度数值,而是通过各孔测量数据的相互比较来间接判断。实际操作逻辑是:各孔在相同轴向位置(如都取前端、中部、后端)的直径读数,如果某孔的中心线相对基准孔发生偏移,该孔在不同方向上的壁厚分布会呈现规律性差异。同一轴向位置的水平与垂直读数差值在各孔之间一致时,各孔中心线的相对位置较为稳定;某孔的差值方向或大小与其他孔明显不同时,提示该孔中心线存在偏移。
(2)方法的敏感度边界:更严谨的做法是用专用同轴度检具(如带多个测头的芯轴),直接读取各孔中心线的偏差量。没有专用工具时,内径千分表法能发现明显的失圆和孔径异常,但对微小的中心线偏移不够敏感,这一点需要在判断时留有余地。内径千分表测量的是孔径,中心线偏移需通过孔径分布间接推算,推算过程中测量误差被放大,微小偏移可能被读数分散掩盖。
2. 复核路径与较终判定
(1)专用检具与坐标测量:如果各孔圆度均合格但怀疑同轴度有问题,较可靠的方式仍是使用专用同轴度检具或送专业维修站用坐标测量设备复核——0.015mm级别的精度,手工内径千分表法的重复性有限,不足以作为较终判定依据。坐标测量设备直接获取各孔中心线坐标,同轴度按中心线偏差计算,避免了孔径推算带来的误差放大。
(2)测量结果的记录与用途:测量记录应包含各孔三个轴向位置、两个方向的实测直径、圆度计算值与判定结论,以及测量时的环境温度与轴承盖拧紧扭矩。记录用于判断缸体是否可继续使用,也为后续大修时的同轴度复测提供对照。同轴度不合格的缸体,轴瓦装入后与轴颈的接触状态偏离设计,磨损速率上升,判定结论直接影响缸体的修复或更换决策。
总结
柴油机主轴承孔同轴度测量须在轴承盖按对角顺序分次拧紧至规格扭矩、孔壁与结合面清洁、内径千分表校零并处于接近20℃环境的条件下进行。每个主轴承孔取两端与中部三个轴向位置,每个位置在相互垂直两个方向各测一次,测量时实心杆抵靠孔壁支撑千分表自重,读数取多次稳定值。单孔圆度须在0.015mm以内,超差时先解决轴承盖变形、拧紧不均或孔壁磨损等单孔问题。内径千分表法通过各孔相同轴向位置的水平与垂直读数差值比较间接判断同轴度,对微小中心线偏移敏感度有限,0.015mm级精度不足以作为较终判定依据,可疑时应使用专用同轴度检具或坐标测量设备复核。测量记录包含实测直径、圆度、环境温度与拧紧扭矩,用于缸体可用性判定与后续复测对照。
http://www.gzkmsdl.com